 +86-563-4308666


 Eng

Cada bola de moagem carrega uma história de tratamento térmico, mesmo as que chegam ao quintal parecendo idênticas. Duas bolas podem compartilhar a mesma química, sair do mesmo molde e ainda assim se comportar de maneira completamente diferente em um moinho: uma executa uma campanha completa, a outra começa a se fragmentar em poucas semanas. Na maioria das vezes, a diferença está escrita na curva de aquecimento, na taxa de resfriamento e na janela de têmpera.
O que se segue é um passeio prático pelo processo de tratamento térmico para bolas de moagem conforme o executamos todos os dias, desde a austenitização até as verificações que nos dizem se um lote está realmente correto.
Por que o tratamento térmico decide o desempenho de uma bola
Despeje uma bola alta de cromo e deixe esfriar no molde, e o que sai é um pedaço de metal bastante inquieto. A matriz contém a martensita ao lado da austenita retida, enrolada em uma rede de carbonetos eutéticos que muda com o teor de cromo e carbono. A austenita retida é a causadora de problemas. É macio, é metaestável e, quando a bola começa a sofrer impacto em um moinho, ela continua se transformando em martensita no local, alterando o volume da camada superficial e abrindo a porta para lascamento e quebra.
O tratamento térmico existe para terminar essa transformação deliberadamente, sob condições controladas, em vez de deixar a fábrica fazê-lo aleatoriamente. Três coisas estão sendo equilibradas ao mesmo tempo:
- Dureza : a superfície de desgaste que resiste à abrasão de minério, clínquer ou escória.
- Resistência : a capacidade do núcleo de absorver impactos repetidos sem rachar.
- Estabilidade estrutural : distribuição de carboneto e austenita retida mantida dentro dos limites, de modo que a bola se comporta da mesma forma no dia 60 e no primeiro dia.
As principais etapas do processo de tratamento térmico para bolas de moagem
Quase todos os cronogramas usados para meios fundidos ou forjados podem ser lidos como três estágios interligados, com um quarto estágio de inspeção que fecha o ciclo.
Aquecimento e Austenitização
A austenitização realiza duas funções: dissolve parte do carboneto secundário e coloca carbono na solução para que a têmpera tenha algo com que trabalhar. Apressar esta fase é um dos erros mais comuns que vemos. Aquecemos em etapas, com um pré-aquecimento em torno de 600–650°C para uniformizar a temperatura de espessura e, em seguida, uma rampa para o porão de austenitização, que para altos graus de cromo normalmente fica entre 980°C e 1.050°C.
O tempo de espera segue o tamanho da seção e a carga do forno mais do que um relógio fixo. Um ponto de partida viável no chão de fábrica é de aproximadamente 1 a 1,5 minutos por milímetro de diâmetro, mas o número real deve ser confirmado pela dureza e microestrutura nas primeiras peças de cada lote, em vez de ser assumido.
Têmpera
Têmpera is where hardness is actually made. The ball has to cool fast enough to miss the pearlite nose and drive austenite to martensite, yet not so fast that the surface tears itself apart under thermal and transformation stress. High chrome cast balls are often quenched with forced air or an air-oil combination, while smaller sizes can take oil or polymer. Forged balls come off the press hot and are commonly quenched by water spray, polymer or oil, then tempered without being allowed to cool fully to room temperature first.
Temperamento
Temperamento is not a formality. Its first job is stress relief, because a freshly quenched ball is full of internal tension and will crack on its own if left sitting. Its second job is to bring retained austenite down to a working level and let fine secondary carbides precipitate, which at the right temperature can even nudge hardness upward.
Para esferas com alto teor de cromo, a janela geralmente fica entre 200°C e 350°C, com uma espera de quatro a oito horas dependendo do diâmetro, seguida de resfriamento lento. O revenido abaixo de cerca de 200°C deixa muita austenita instável; empurrar muito além dos 400 ° C começa a perder a dureza pela qual você pagou durante a têmpera.
| Palco | Temperatura típica | Objetivo principal | O que assistimos |
|---|---|---|---|
| Pré-aquecimento | 600–650°C | Equilibre a temperatura em toda a espessura | Taxa de aumento, choque térmico |
| Austenitização | 980–1.050°C (alto cromo) | Dissolver carbonetos, saturar austenita | Mantenha o tempo em relação ao diâmetro |
| Têmpera | 880–950°C no meio | Formar martensita a partir de austenita | Curva de resfriamento, risco de rachaduras |
| Temperamento | 200–350°C | Aliviar o estresse, controlar a austenita retida | Tempo de espera, resposta de dureza |
Combinando o processo com o tipo de bola
Os mesmos três estágios se aplicam a toda a família, mas os números mudam consideravelmente quando você muda o material e a rota de formação.
Bolas fundidas em liga de cromo
A química define o teto. Uma bola com alto teor de cromo com 10% ou mais de cromo e o equilíbrio correto de carbono pode atingir de 50 a 60 na escala Rockwell C após uma têmpera e revenido bem executados. As classes de cromo médio e baixo cromo simplesmente não carregam o volume de metal duro para chegar lá, então suas curvas são muitas vezes simplificadas para normalização ou têmpera e revenido leves, e as expectativas de compra devem seguir a metalurgia e não o título do catálogo.
Nosso próprio bolas de moagem com alto teor de cromo são tratados nessa lógica, com a curva mantida consistente de lote para lote, para que o desempenho do moinho não se desvie.
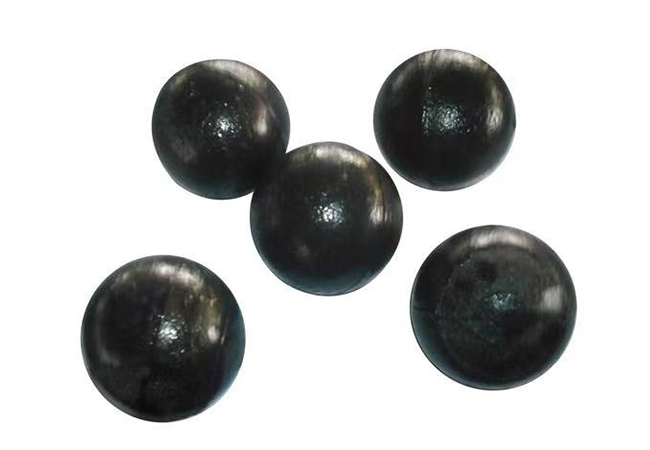 Bolas de moagem fundidas em liga de alto cromo Meio fundido ZQCr12 com alto teor de cromo e dureza superficial ≥58 HRC, disponível em diâmetros de φ6,35 a φ120 mm para retificação resistente ao desgaste. Ver Produto →
Bolas de moagem forjadas
As bolas forjadas começam como uma barra laminada, são cortadas no comprimento certo, aquecidas por indução, forjadas e depois temperadas na linha. O processo é contínuo e não em lote, e o parâmetro que mais frequentemente oscila é a temperatura de início da têmpera. Se a barra esfriar muito entre a prensa e o anel de têmpera, a dureza cai e a bola fica com uma casca mole que se desgasta rapidamente no moinho. A têmpera segue imediatamente, ainda utilizando o calor residual do núcleo para encurtar o ciclo.
 Esferas de moagem forjadas com precisão para moinhos de bolas Meios forjados com precisão para moinhos de bolas de mineração, cimento e geração de energia, oferecidos em tamanhos de φ6,35–φ120 mm com dureza e tenacidade equilibradas. Ver Produto →
Escolhendo o Meio de Têmpera e a Curva de Resfriamento
A severidade do resfriamento é um mostrador, não um interruptor, e a configuração correta é aquela que produz um núcleo totalmente martensítico na bola maior do lote, mantendo a menor intacta. A mídia comum, em ordem aproximada de gravidade:
- Água : alta severidade, baixo custo, mais propenso a fissuras; prático para bolas forjadas de carbono simples em pequenos diâmetros.
- Salmoura ou soluções cáusticas : ainda mais grave e sujeito a quebra irregular do filme; raramente usado para mídia cromada fundida.
- Petróleo : mais lento e seguro, uma escolha padrão para esferas forjadas de liga onde a distorção é importante, embora o manuseio do fogo e da fumaça deva ser gerenciado.
- Polímero : a concentração pode ser ajustada para ficar entre a água e o óleo, popular para bolas de liga forjada com risco real de rachaduras.
- Ar forçado ou ar-óleo : suave, bem adaptado às esferas fundidas com alto teor de cromo e cuja temperabilidade já é generosa.
A agitação é tão importante quanto o próprio meio. Um tanque destilador produz manchas suaves e leituras de dureza dispersas, não importa quão boa seja a química do resfriamento.
O que dá errado e como os sintomas são lidos
A maioria das falhas de tratamento térmico se anunciam claramente se você souber o que procurar. Alguns dos padrões que diagnosticamos com mais frequência:
- Rachaduras após têmpera , geralmente longitudinal ou interno: resfriamento muito severo ou intervalo muito longo antes do forno de têmpera.
- Casca mole ou núcleo mole : temperatura de austenitização ou manutenção muito baixa, ou a esfera esfriou abaixo da janela de início de têmpera.
- Dureza scatter across a batch : carregamento desigual do forno, atmosfera inconsistente ou má agitação de têmpera.
- Lascamento prematuro em serviço : austenita retida deixada muito alta porque o revenido foi muito frio ou muito curto.
- Alta taxa de quebra : dureza diminuída em detrimento da tenacidade, ou uma rede de metal duro deixada muito grosseira durante a solidificação.
Verificações que provam que a curva funcionou
Os resultados dos testes só são significativos quando são obtidos de forma consistente. Nossa rotina após o revenido fica assim:
- Dureza survey : leituras em vários pontos ao redor da superfície e no núcleo das bolas seccionadas, amostradas em todo o lote e não em um canto conveniente.
- Dureza gradient : um perfil ao longo do raio, que mostra se a têmpera realmente atingiu o centro.
- Teste de impacto : quedas repetidas de uma altura fixa sobre uma amostra de bolas, notando o primeiro sinal de rachadura.
- Revisão de microestrutura : formato e distribuição do carboneto, além de uma estimativa de austenita retida, geralmente mantida abaixo de 10 a 15% para meios com alto teor de cromo.
- Rastreamento de quebra de campo : o indicador mais lento, porém mais honesto, registrado por moinho e por lote de bolas ao longo da campanha.
O tratamento térmico é um sistema, não uma única etapa
Uma curva é tão boa quanto o forno que a opera, e o forno é tão bom quanto o material que entra. É por isso que tratamos o tratamento térmico como um elo de uma cadeia que começa com o fornecimento da liga e termina com um teste de usinagem. Nosso instituto provincial de pesquisa para esferas de aço e meios de moagem, administrado em conjunto com universidades parceiras, gasta grande parte de seu tempo exatamente nesse tipo de desenvolvimento de curva, e as descobertas são repassadas diretamente para o chão de fábrica.
Também mantemos o processo verificável: procedimentos ISO 9001, inspeção completa do processo, desde a entrada da matéria-prima até o envio, e uma equipe técnica de 25 engenheiros e 32 especialistas apoiando uma planta de 60.000 metros quadrados com 50.000 toneladas de capacidade anual. Você pode ler mais sobre histórico da nossa empresa se você quiser a versão mais longa.
Se uma fábrica está mastigando a mídia mais rápido do que deveria, a resposta geralmente está na curva e não na fatura. Envie-nos as condições de trabalho, diâmetro da esfera, dureza de alimentação e velocidade do moinho, e discutiremos qual estágio é provavelmente responsável e o que mudar. Essa conversa não custa nada e muitas vezes é o caminho mais rápido para um custo menor por tonelada terrestre.


